Обновлено: 2026-10-26
Маркировка деталей на производстве переходит с бумажной бирки на след на самом металле: бирку теряют, а выжженный код остаётся на весь срок службы изделия. Но у лазерной технологии свои условия, и четыре типовые ошибки дают код, который не читается сканером или разрушает тонкую стенку. Ниже что проверить до запуска.
Зачем детали собственный код
Бирка на проволоке живёт до первой мойки или до первой разборки узла. Код, нанесённый на поверхность, остаётся на детали и после покраски, и после отжига, поэтому его используют там, где нужна прослеживаемость на годы: подшипники, крепёж, литые корпуса, детали двигателей.
Волоконный лазер работает на длине волны 1064 нм и оставляет на металле след глубиной от сотых до десятых долей миллиметра. Глубина и контраст задаются мощностью, частотой и скоростью развёртки, а не одним параметром. Отсюда и ошибки, которые повторяют при настройке.
Маркировка деталей на производстве: четыре ошибки с DPM
- Одна мощность на все детали. Мощность берут под материал и толщину, а не по паспорту станка. На тонкой стенке 50 Вт даёт коробление и отпуск кромки, а на толстой пластине 20 Вт не пробивает оксидный слой и код выходит бледным.
- Работа за пределами фокуса. У лазера узкий диапазон по глубине резкости. Если деталь имеет рельеф или стоит с перекосом, крайние символы уходят из фокуса, и ширина штриха меняется по полю. Пост поднимают по фактической геометрии детали, а не по первому образцу.
- Код после покрытия. Деталь красят или покрывают после маркировки, и слой закрывает след. Если маркировку делают до покрытия, код теряет контраст, а если после, краска горит по краю. Порядок операции фиксируют до настройки режима.
- След поперёк нагрузки. Углубление работает как концентратор напряжения. На деталях, которые гнут или растягивают при сборке, код ставят вдоль усилия, а не поперёк, иначе появляется трещина по контуру символа.
Материал, мощность и что контролировать
| Материал | Мощность | Риск |
|---|---|---|
| Нержавеющая сталь, крепёж | 20–30 Вт | оксидный слой, бледный код |
| Алюминий, литые корпуса | 30–50 Вт | перегрев тонкой стенки |
| Тонколистовая деталь | 20 Вт, короткий импульс | коробление, отпуск кромки |
| Деталь с покрытием | по слою покрытия | контраст после покраски |
Мощность в таблице дана как ориентир для волоконного лазера на 1064 нм. Точный режим подбирают на вашей детали: одинаковые по марке стали партии отличаются по легированию, и след на них выходит разным.
Как проверить код на детали
- Чтение сканером при том освещении, которое будет на участке, а не в кабинете.
- Проверка через сутки после покрытия и после пробной сборки узла.
- Замер глубины на трёх точках поля, а не в центре.
- Осмотр кромки детали: появление цвета побежалости говорит о перегреве.
Для кодов на деталях применяют оценку по ISO/IEC 29158: она учитывает контраст и геометрию элемента при реальном освещении. Код, читаемый в цеху, может не прочитать сканер на складе.
Решение SHICAI
SHICAI подбирает режим маркировки деталей на производстве под материал, толщину и порядок операций: до покраски или после. Подбор идёт на вашей детали, с вашим покрытием и вашим сканером на приёмке.
Результат фиксируют протоколом: мощность, частота, скорость, глубина, освещение при чтении. Такой протокол позволяет повторить режим на второй линии и предъявить его службе качества.
Продукт
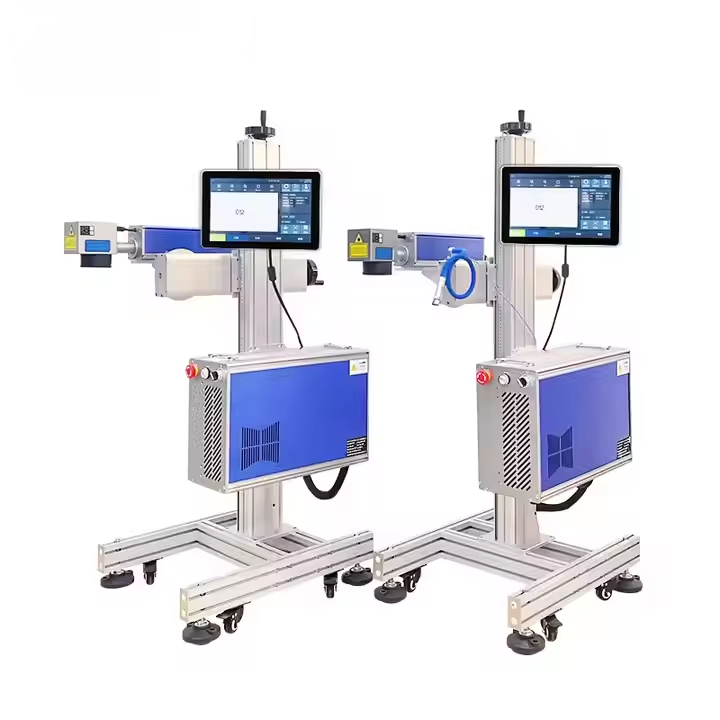
G-20 Оптоволоконный лазерный маркиратор
- Выходная мощность лазера: 20/30/50/80/100 Вт
- Система охлаждения: Воздушное охлаждение (рабочая температура 25 °C)
- Материалы для печати: Электроника, скобяные изделия и металлы, детали мотоциклов
Волоконный станок с набором мощностей под разную толщину детали: режим подбирают под металл и фиксируют в протоколе.
Если детали мелкие и требуют высокой плотности кода, сравнивают варианты по глубине следа: разбор есть в материале лазерная маркировка на металле. Требования к коду на пластиковых деталях собраны в статье маркировка изделий из пластмасс, а классы техники — в разделе лазерные маркираторы.
Частые вопросы
Можно ли наносить код после покраски детали?
Можно, но тогда режим подбирают под слой покрытия, а не под металл. Часть составов при нагреве горит по краю, поэтому пробу делают на окрашенном образце из той же партии.
Почему код на одинаковых деталях читается по-разному?
Партии стали отличаются по легированию и по состоянию поверхности. Режим, снятый с одного образца, переносят на партию только после проверки на трёх деталях.
Нужен ли отдельный сканер для проверки?
Проверяют тем оборудованием, которое стоит на приёмке у заказчика. Сканер с другим разрешением и другим освещением даёт другую оценку качества того же кода.
Дальше
- Посмотреть G-20 для деталей
- Лазерная маркировка по металлу
- Пришлите фото детали и материал. Укажите толщину, покрытие и порядок операций, ответ в течение 24 часов.
Источники: Волоконный лазер, ISO 9001.