Обновлено: 2026-10-30
Маркировка металлических изделий упирается не в мощность источника, а в пару материал и метод. Один и тот же режим даёт на стали ровный белый след, на анодированном алюминии снимает покрытие, а на оцинковке уходит в отслаивание. Ниже четыре рабочие пары и способ проверки.
Четыре пары, которые закрывают большинство деталей
Выбор начинают с того, что происходит с поверхностью под лучом. У одних металлов меняется структура поверхностного слоя, у других испаряется покрытие, у третьих работа идёт по напылённому слою, и его нельзя пробивать насквозь.
| Материал | Механизм метки | Что ограничивает режим |
|---|---|---|
| Конструкционная сталь | окисление поверхностного слоя | перегрев даёт наплыв по краю |
| Нержавеющая сталь | термическое окрашивание | цвет уходит в тёмный при перегреве |
| Анодированный алюминий | испарение оксидного слоя | провал до основного металла |
| Оцинкованная сталь | снятие цинкового слоя | отслаивание и коррозия по краю |
Анодированный алюминий требует отдельного внимания: покрытие тонкое, и лишние проценты мощности пробивают его до блестящего металла. Метка при этом читается отлично, но деталь теряет защитный слой на этом участке.
Маркировка металлических изделий с покрытием всегда идёт по тонкому слою, и задача здесь не получить максимальный контраст, а не пробить покрытие насквозь. Поэтому режим подбирают от минимального, поднимая мощность до первого устойчивого чтения.
Маркировка металлических изделий: три ошибки с режимом
- Режим с образца, а не с партии. Пластина из той же марки, но другого проката, даёт другой контраст. Настройку снимают на трёх деталях из разных партий, а не на одной.
- Проверка на столе вместо линии. Деталь в оснастке лежит под другим углом к лучу, чем на столе при настройке. Метка, ровная в лаборатории, на конвейере выходит с плавающей глубиной.
- Отсутствие отсоса в зоне обработки. При снятии покрытий и окрашивании образуются продукты испарения. Зону оборудуют местной вытяжкой, иначе осадок садится на оптику и мощность падает постепенно.
Проверка метки на металле
Главный критерий это читаемость после эксплуатации, а не сразу после нанесения. Деталь проходит мойку, сушку и упаковку, и метка должна остаться на месте после всего этого.
Адгезия на металле зависит от подготовки поверхности: обезжиривание перед нанесением даёт устойчивый результат, а работа по маслу сводит его на нет.
- Чтение сканером под тем углом, под которым деталь лежит в оснастке, а не в руке.
- Осмотр края метки: наплыв говорит о перегреве, осыпание о недостаточной плотности энергии.
- Протирание смывкой, которая применяется на участке, а не лабораторной.
Глубину проверяют на поперечном шлифе только для ответственных деталей. Для остальных достаточно повторного чтения после мойки: если код читается, глубина достаточная.
Решение SHICAI
SHICAI подбирает режим под вашу деталь: марку металла, наличие покрытия, толщину стенки и способ базирования. Подбор идёт на образцах заказчика, потому что две пластины одной марки из разных партий требуют разной плотности энергии.
Результат фиксируют протоколом: мощность, частота, скорость, ширина строки и результат чтения после мойки. Протокол позволяет повторить настройку на второй линии и предъявить её службе качества.
Продукт
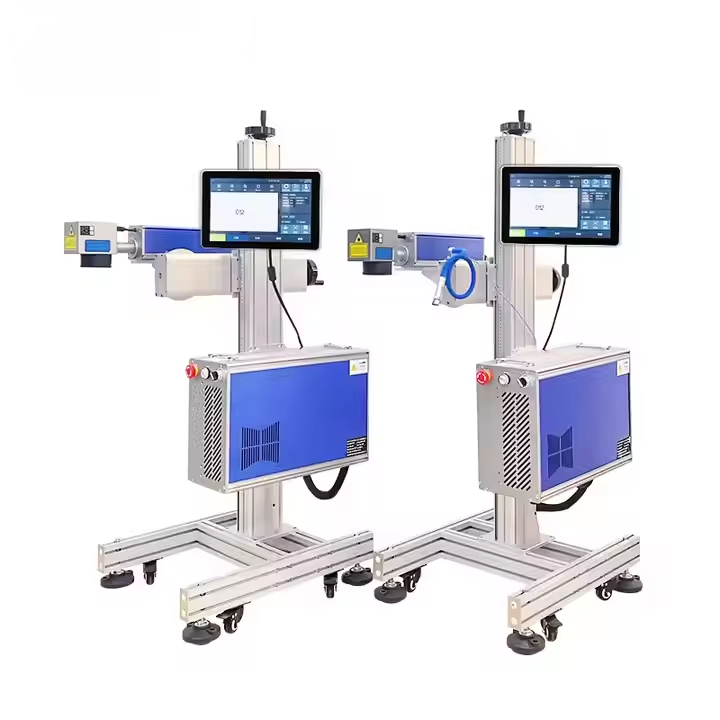
G-20 Оптоволоконный лазерный маркиратор
- Выходная мощность лазера: 20/30/50/80/100 Вт
- Материалы для печати: Электроника, скобяные изделия и металлы, детали мотоциклов
- Система охлаждения: Воздушное охлаждение (рабочая температура 25 °C)
Металлические изделия и крепёж: мощность выбирают по марке и покрытию детали, а не по максимальному значению источника.
Если деталь нельзя положить на стол и метка нужна на собранном узле, задача решается иначе, и её разбирает ручной маркиратор для металла. Плоские детали на столе разбирает лазерная маркировка на металле, а классы техники собраны в разделе лазерные маркираторы.
Частые вопросы
Можно ли маркировать оцинкованную сталь без повреждения покрытия?
Полностью без повреждения нельзя, слой снимается в зоне метки. Задача решается подбором минимально достаточной мощности и последующей обработкой края, если деталь работает во влажной среде.
Почему на нержавейке метка уходит в тёмный цвет?
Потому что при перегреве меняется не только поверхностный слой, но и глубина прогрева. Цвет регулируют частотой следования импульсов, а не мощностью, и подбирают на трёх деталях из разных партий.
Нужна ли вытяжка при маркировке металла?
Нужна при снятии покрытий и окрашивании. Продукты испарения оседают на оптике, из-за чего мощность падает постепенно, и падение замечают только по ухудшению контраста.
Дальше
- Посмотреть G-20 для металла
- Маркировка деталей на производстве
- Пришлите образец детали. Укажите марку металла и покрытие, ответ в течение 24 часов.
Источники: Лазерная маркировка, ISO 9001.