Обновлено: 2026-11-11
Маркировка труб срывается чаще не из-за краски, а из-за места, куда поставили пост. Между охлаждающей ванной и намоткой условия по влаге, температуре и скорости расходятся сильнее, чем кажется. Ниже три позиции под пост, посадка головки и пересчёт скорости на окружности при смене диаметра.
Что происходит с оттиском в линии
Экструзионная линия задаёт три величины, от которых зависит код: скорость протяжки, температуру поверхности и количество влаги на ней. Пока труба идёт от калибратора к намотке, все три меняются, и пост, поставленный в неудачном месте, получает то мокрую поверхность, то плывущую скорость.
Вторая особенность — круглая поверхность. Плоская печатная головка печатает по хорде, а не по дуге, поэтому на малом диаметре края символа уходят из фокуса раньше центра. Это лечится не контрастом, а положением головки и зазором.
Маркировка труб: три места под пост
Позицию выбирают по состоянию поверхности, а не по удобству монтажа. Разница видна на первом прогоне.
| Место | Что даёт | Чем платите |
|---|---|---|
| Сразу после охлаждающей ванны | Труба уже держит форму | Вода на поверхности, код не ложится или смазывается при протяжке |
| После тянущего устройства | Скорость стабильна, поверхность подсушена | Нужен доступ к линии и место под кронштейн |
| Перед намоткой или резкой | Свободное место, удобно обслуживать | Длинный путь до контроля, брак видно поздно |
Рабочая позиция почти всегда вторая: тяга держит скорость постоянной, а вода уже снята. Пост после ванны выбирают на тонкой трубе, но тогда нужен обдув, а не надежда на испарение.
Посадка: зазор, центр, поворот
Зазор держат в паспортном диапазоне машины. У линейных моделей это обычно 2–5 мм, и выход за верхнюю границу даёт ту же картину, что и низкий контраст: кромка расплывается, мелкий символ сливается.
Второе — центр по хорде. Середина печатаемого поля должна совпасть с верхней точкой трубы. Смещение вбок уводит край символа в расфокус, и на диаметрах меньше тридцати миллиметров это видно сразу.
Третье — поворот. Если код нужен по окружности, трубу вращают в призме или ставят два поста. Вращение добавляет к скорости протяжки тангенциальную составляющую, и об этом ниже.
Как пересчитать скорость на окружности
Пока труба не вращается, скорость печати равна скорости протяжки, и её берут из паспорта линии. Как только появляется вращение, поверхность под головкой движется быстрее, и код растягивается по ходу.
Считать нужно сумму: скорость протяжки плюс окружная скорость от вращения. Суммарная скорость должна оставаться ниже паспортной с запасом, иначе символ теряет ширину. Запас важен и потому, что при разгоне тяга и вращатель выходят на режим не одновременно.
При смене диаметра меняется не только зазор, но и длина окружности. Код, который на одном диаметре занимал треть обвода, на другом занимает половину, и шаблон приходится пересчитывать, а не просто масштабировать.
Подход SHICAI
Мы начинаем с плана линии: где стоит тяга, где снимается вода, с какой скоростью идёт труба и меняется ли диаметр в течение смены. Без этих четырёх ответов позиция поста угадывается.
Дальше считаем посадку. K20 печатает со скоростью до 120 м/мин, держит высоту печати 2–25,4 мм и расстояние печати 2–5 мм, поэтому подходит и на тонкую трубу, и на профиль с большим диаметром. Заявленный материал для печати включает трубы, металл и пластик.
Третий шаг — прогон на вашем диаметре: видно, держится ли код по всей дуге и не смазывается ли он на тяге.
Продукт
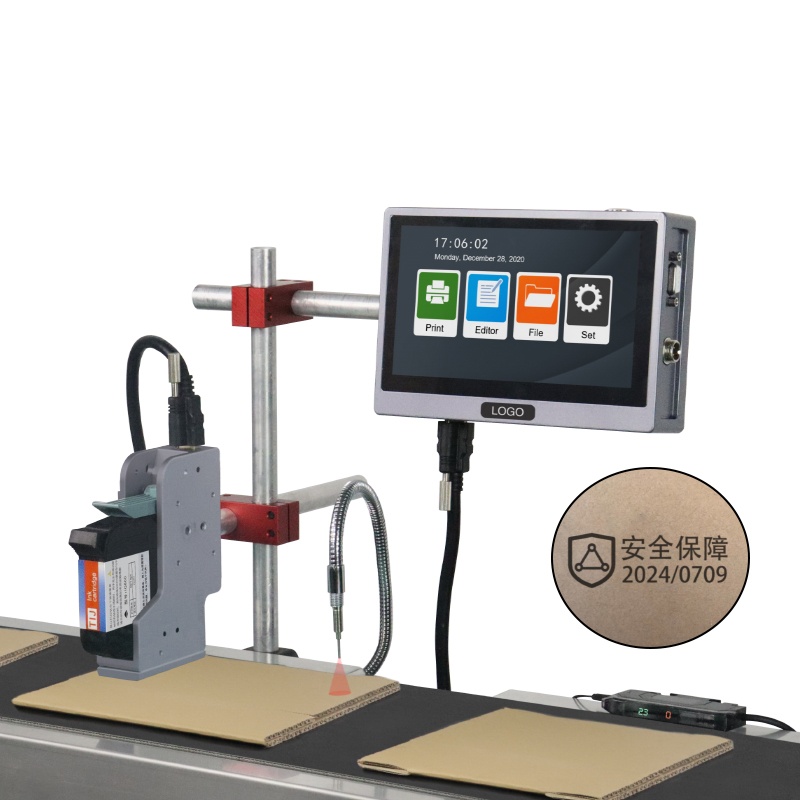
K20 Струйный принтер в линию
- Высота печати: 2–25,4 мм
- Скорость печати: 120 м/мин
- Материал для печати: Металл, пластик, трубы, пеноматериал, картон, дерево, камень
Пост на линию с переменным диаметром: сенсорный экран 7″ и термоструйные головки TIJ 2.5 в защищённом корпусе.
Линейные модели собраны в разделе струйные принтеры в линию, а расчёт комплектации без лишних опций разобран в материале маркировка труб: как выбрать принтер.
Частые вопросы
Можно ли печатать на трубе сразу после охлаждающей ванны?
Технически можно, но только с обдувом и на тонкой трубе, где позиций для поста мало. Вода на поверхности не даёт чернилам закрепиться, а ролики тяги размазывают ещё не высохший оттиск. Если обдува нет, пост переносят за тягу.
Что делать, если диаметр трубы меняется в течение смены?
Пересчитывать шаблон и проверять зазор на каждом диаметре. Высота символа привязана к кривизне: на малом диаметре поле приходится сужать, иначе края уходят из фокуса. Кронштейн с регулировкой по высоте экономит переналадку.
Дальше
- Посмотреть K20 под линию с переменным диаметром
- Как выбрать принтер для маркировки труб без лишних опций
- Пришлите план линии и диаметры. Ответ в течение 24 часов, расчёт посадки бесплатно и без обязательств.