Обновлено: 2026-11-12
Маркировка пластика редко встаёт из-за краски. Чаще пост не успевает за пресс-формой: детали выходят гнёздами, а голова печатает по одной. Ниже три узких места в такте, расчёт числа головок и способ проверить его на вашей детали до заказа.
Что задаёт темп, а не скорость печати
Скорость в паспорте машины отвечает на вопрос, как быстро движется полотно. Темп участка отвечает на другой: сколько деталей в час выходит из пресс-формы и сколько из них нужно подписать. На пластике они расходятся: деталь сходит не по одной, а гнёздами по четыре, восемь или шестнадцать штук за цикл.
Цикл длится от восьми до сорока секунд. Внутри есть окно, когда деталь уже держит форму, но ещё не ушла в тару. Пост в этом окне успевает за прессом, пост после накопления ждёт партию и работает рывками.
Маркировка пластика: три узких места в такте
Ниже три участка, где маркировка пластика теряет темп, и цена каждого решения.
| Участок | Что происходит | Чем платите |
|---|---|---|
| Выход из пресс-формы | Детали лежат в гнезде, ориентация одинаковая | Поверхность ещё горячая, оттиск плывёт |
| Стол накопления | Детали свалены в кучу, их берут вручную | Каждую деталь нужно повернуть под головку |
| Перед упаковкой | Деталь уже в лотке, поле открыто | Поздний контроль, брак видно в конце партии |
Стол накопления выглядит удобнее, но съедает темп: ручной поворот даёт две-три секунды на деталь, а на партии в тысячу штук это отдельная смена. Рабочая схема для маркировки пластика — выход из формы с обдувом либо лоток перед упаковкой с контролем на выходе.
Одна головка или две: как считать
Число головок считают от гнёзд, а не от скорости машины. Если форма даёт восемь деталей за цикл и цикл длится пятнадцать секунд, участок должен подписать тридцать две детали в минуту. Одна печатная головка закрывает такой объём только при ровном шаге и непрерывной подаче.
Вторая головка нужна, когда детали идут двумя ручьями или на детали два поля: дата и номер партии. K20 держит высоту печати 2–25,4 мм и скорость до 120 м/мин, поэтому запас по темпу остаётся даже на мелкой детали с коротким шагом.
Третий вариант: один пост и буферный стол. Он дешевле второй головки, но добавляет ручную операцию и зависимость от человека.
Как проверить расчёт на вашей детали
Расчёт по гнёздам даёт верхнюю оценку. Реальную цифру даёт прогон на вашей детали: видно, держится ли оттиск на горячей поверхности и не стирается ли он при падении в тару.
Для прогона нужны деталь после формы, шаблон с настоящим полем и две минуты на рабочем темпе. По результату видно, хватает ли одной головки и нужен ли обдув.
Подход SHICAI
Мы начинаем с цикла, а не с модели: сколько гнёзд, сколько секунд длится цикл, как деталь падает в тару и какое поле печатать. По этим ответам считается число оттисков в минуту, и только потом выбирается пост.
Второй шаг — проверка поверхности. Полипропилен и полиэтилен держат чернила хуже, чем АБС или полистирол, а на горячей детали растворитель уходит слишком быстро. Материал прогоняем до того, как называть шаблон.
Третий шаг — монтаж. Кронштейн крепится к станине пресса или к стойке, датчик ставится на сход детали, энкодер на транспортёр. После монтажа участок работает без остановки пресса.
Продукт
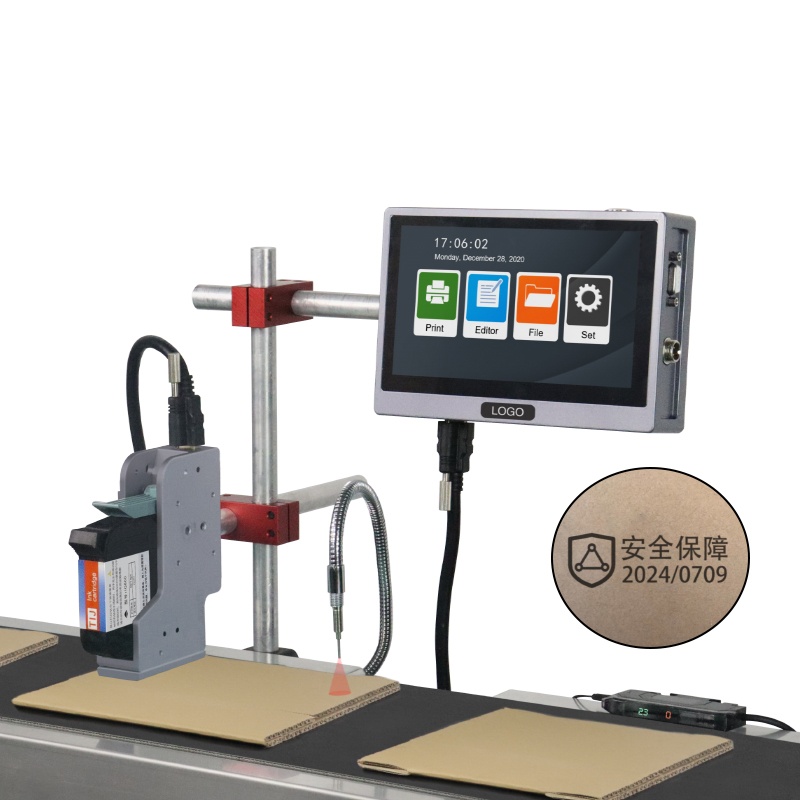
K20 Струйный принтер в линию
- Высота печати: 2–25,4 мм
- Скорость печати: 120 м/мин
- Материал для печати: Металл, пластик, трубы, пеноматериал, картон, дерево, камень
Картридж 42 мл и точность 600 dpi HD под мелкий знак, корпус из авиационного алюминия.
Каталог линейных машин лежит в разделе принтеры в линию, а причины срыва краски разобраны в материале маркировка изделий из пластмасс: четыре ошибки с адгезией.
Частые вопросы
Успеет ли одна головка, если форма даёт восемь деталей за цикл?
Зависит от шага и от того, идут они одним ручьём или двумя. При непрерывной подаче и шаге больше 50 мм одна головка закрывает тридцать две детали в минуту с запасом. Если детали берут из тары вручную, темп падает не из-за печати, а из-за подачи.
Можно ли печатать на детали сразу после извлечения из формы?
Можно, но только с обдувом. На горячей поверхности растворитель уходит раньше, чем краска сцепляется, и оттиск плывёт. Либо сдвинуть пост на два-три метра по ходу, либо поставить обдув и проверить оттиск на изгиб.
Дальше
- Посмотреть K20 под быстрый цикл пресса
- Маркировка пенопласта: почему код уходит в поры
- Пришлите число гнёзд, цикл и фото детали. Ответ в течение 24 часов, расчёт поста бесплатно и без обязательств.
Источники: Термопласты, ISO 9001.