Обновлено: 2026-10-19
Лазерная маркировка на металле зависит от мощности источника и скорости луча, а не от марки оборудования. Слишком слабый источник даёт бледный след, слишком сильный прожигает поверхность и оставляет наплыв. Разберём, как выбрать режим под глубину и темп линии.
Ответ: какая мощность нужна для лазерной маркировки на металле
Для тонкого контрастного следа на стали и алюминии достаточно 20 Вт. Такой режим не меняет геометрию детали и подходит для шильдиков и крепежа.
Для следа с видимой глубиной нужно 30–50 Вт. Здесь уже важно, как часто деталь меняется: чем плотнее поток, тем заметнее нагрев.
Для инструмента и деталей, которые потом шлифуют или красят, берут 80–100 Вт. Запас мощности позволяет работать быстрее без потери читаемости.
Лазерная маркировка на металле на практике упирается не в ватты, а в подготовку поверхности. Масло и окалина рассеивают луч, и след получается пятнами даже на мощном источнике.
Запас по мощности окупается только при росте объёма. Если линия загружена наполовину, разница в цене источника не вернётся никогда.
Смотрят и на толщину детали. Тонкий лист прогревается быстрее и требует меньшей мощности, массивная плита забирает тепло и просит запаса.
Подробнее: что проверить до заказа
Четыре пункта дают понятный ответ, нужен ли запас по мощности.
- Материал и покрытие. Сталь, алюминий, анодирование и гальваника ведут себя по-разному при одной мощности.
- Глубина следа. От 20 до 100 Вт выбирают по требованию к износу, а не по площади надписи.
- Скорость линии. При быстром темпе запас мощности нужен, иначе след не успевает проявиться.
- Чистота поверхности. Обезжиривание перед маркировкой часто важнее смены режима.
Отдельно смотрят на охлаждение. Воздушное держит умеренную нагрузку, при непрерывной работе по толстому металлу требуется водяной контур.
Проверяют и поле маркировки. Крупная деталь не влезает в малое поле, и её приходится переставлять, а это время и риск смещения координат.
SHICAI: как подбирают режим
SHICAI поставляет оптоволоконные маркираторы мощностью 20, 30, 50, 80 и 100 Вт. Один и тот же корпус закрывает диапазон задач от шильдика до инструмента.
Мы просим образец детали и фотографию участка. По ним видно, нужен ли водяной контур и какое поле маркировки закрывает деталь без перестановки.
Если поверхность обработана маслом или покрытием, мы сначала проверяем след на пробе. Это дешевле, чем выяснить проблему на партии.
Отдельно скажем про обслуживание: чистить оптику нужно по регламенту, иначе мощность падает незаметно, а виноватым окажется материал.
Продукт
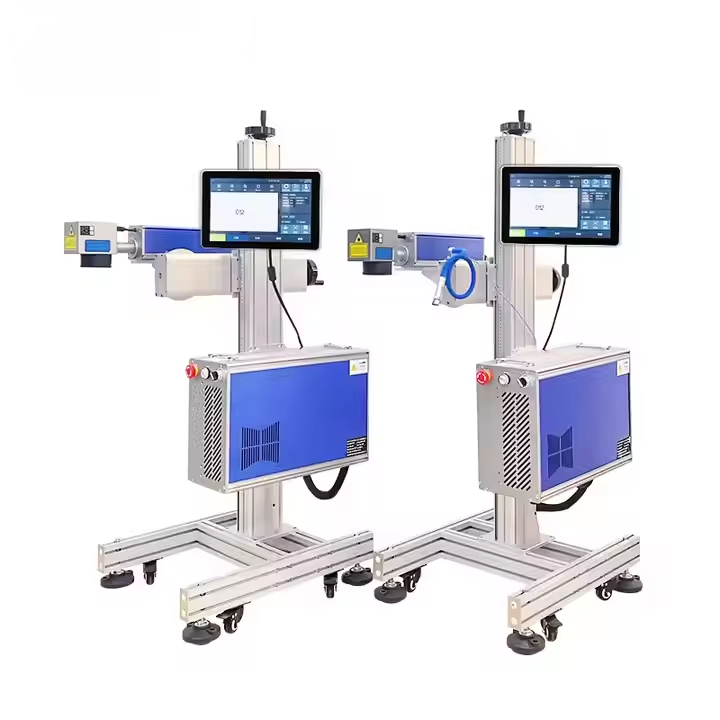
G-20 Оптоволоконный лазерный маркиратор
- Выходная мощность лазера: 20/30/50/80/100 Вт
- Материалы для печати: Электроника, скобяные изделия и металлы, детали мотоциклов
Модель с диапазоном мощности 20–100 Вт для металла и деталей с покрытием.
Похожие вопросы
- Хватит ли 20 Вт для нержавейки?
- Для контрастного следа да. Для глубокой гравировки нужен запас от 50 Вт.
- Нужно ли снимать краску перед маркировкой?
- Да, покрытие рассеивает луч. Иногда его снимают локально, только в зоне кода.
- Влияет ли маркировка на прочность детали?
- При тонком следе нет. Глубокий нагрев в зоне концентратора напряжений нежелателен, режим подбирают с запасом.
Дальше
Нужна помощь с выбором принтера?
Обсудите задачу с нашими инженерами: бесплатная оценка производственной линии и расчёт стоимости.
Запросить расчёт