Обновлено: 2026-10-27
Лазерная маркировка нержавеющей стали не прощает универсальных настроек: у 304 и 316 разная теплопроводность, а зеркальная поверхность возвращает часть излучения обратно в источник. Одни и те же параметры дают на одном листе чёрный след, а на другом серый. Ниже пять ошибок, которые повторяют на металлообработке, и как проверить контраст до серии.
Почему след выходит серым
На нержавеющей стали работают два разных механизма. Первый это отжиг металла: луч нагревает поверхность до температур, при которых на ней вырастает оксидная плёнка, и метка становится чёрной без снятия материала. Второй это гравировка: металл испаряется, остаётся углубление. Отжиг даёт контраст, гравировка даёт глубину; путать их нельзя.
Для отжига нужна не максимальная пиковая мощность, а определённая плотность энергии и время нагрева. Поэтому снижают частоту, увеличивают длительность импульса и расфокусируют луч. Если оставить настройки от гравировки, поверхность получает короткий импульс, оксид не успевает вырасти, и след выходит серым.
Третий фактор связан с самой сталью. Марки 304 и 316 отличаются содержанием хрома и никеля, а значит и цветом оксида. Параметры, снятые с одного листа, переносят на другой только после проверки на образце.
Лазерная маркировка нержавеющей стали: пять ошибок контраста
- Работа в режиме гравировки по тонкому листу. Гравировка снимает металл и уводит тепло внутрь. На листе 1 мм это даёт заметный прогиб, а на полированной поверхности ещё и окалину по краю.
- Частота выставлена по привычке. Высокая частота при малой длительности импульса не успевает нагреть поверхность до отжига. След получается серым, и его не спасает повышение мощности.
- Луч в фокусе по всей площади. Для отжига нужна расфокусировка, иначе чёрная точка остаётся только в центре пятна, а вокруг лежит серый ореол.
- Полированная поверхность без учёта отражения. Зеркальная сталь возвращает часть излучения в головку. Работают с наклоном поста или с защитным стеклом, а не с повышением мощности.
- Перенос параметров с 304 на 316 без проверки. Никель меняет теплоотвод, и одинаковые настройки дают разный оттенок. Партию принимают по образцу из той же марки.
| Задача | Режим | Что проверить |
|---|---|---|
| Читаемая метка без повреждения | отжиг, расфокусировка | контраст и отсутствие ореола |
| Метка с глубиной | гравировка | прогиб листа и окалина |
| Тонкий лист | малая мощность, высокая скорость | деформация после серии |
| Полированная сталь | наклон поста или защитное стекло | стабильность мощности |
Как проверить образец до серии
Образец берут из той же партии и с той же шлифовкой, что и рабочая деталь: направление рисок меняет отражение.
- Три комбинации частоты и расфокусировки на одном листе, с нумерацией.
- Чтение сканером сразу и после обезжиривания поверхности.
- Протирка спиртом и щёткой: отжиг не стирается, нагар сходит.
- Осмотр края метки под лупой на предмет окалины и микротрещин.
Если после протирки контраст лазерной маркировки нержавеющей стали падает, на поверхности остался нагар, а не оксид. Режим меняют, а не усиливают.
Решение SHICAI
SHICAI подбирает источник под задачу, а не под прайс. Для отжига на нержавеющей стали нужен запас по длительности импульса, поэтому мощность берут с перекрытием: 20 Вт хватает на тонкий лист и мелкую метку, для глубокой гравировки и толстого металла нужен другой класс.
Проверку ведут на ваших образцах. В протокол вносят марку стали, шлифовку, режим и результат чтения сканером, чтобы следующая партия запускалась по документу, а не по памяти оператора.
Продукт
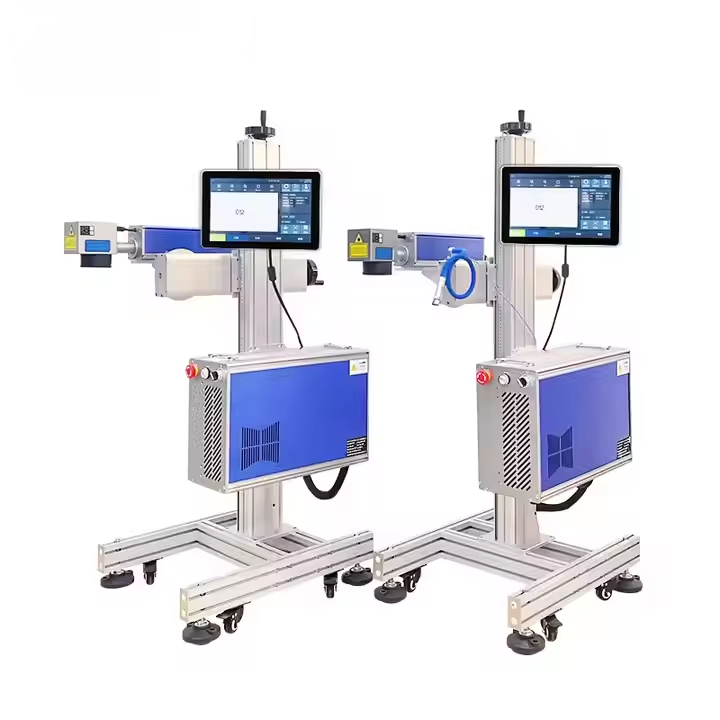
G-20 Оптоволоконный лазерный маркиратор
- Выходная мощность лазера: 20/30/50/80/100 Вт
- Питание: 700 Вт
- Система охлаждения: Воздушное охлаждение (рабочая температура 25 °C)
Оптоволоконный источник для металла и деталей: перекрывает и отжиг по нержавеющей стали, и гравировку, а воздушное охлаждение снимает привязку к чиллеру.
Если метка нужна на деталях сложной формы, а не на листе, режим и оснастку разбирают отдельно: практика собрана в статье маркировка деталей на производстве. Границы режимов по глубине описаны в материале лазерная маркировка на металле.
Частые вопросы
Нужен ли газ для маркировки нержавеющей стали?
Для отжига обходятся без газа: метка растёт за счёт окисления на воздухе. Газ подают, когда нужна глубокая гравировка с чистым краем и без нагара.
Почему метка стирается после мойки деталей?
Отжиг не стирается, он внутри поверхности. Если метка сходит, значит был нагар или краска, а не оксид. Проверяют на образце после обезжиривания и щётки.
Можно ли маркировать полированную сталь?
Можно, но часть излучения отражается обратно в головку. Пост ставят с наклоном или закрывают зону защитным стеклом, а мощность не поднимают выше расчётной.
Дальше
- Посмотреть G-20 для нержавеющей стали
- Режимы лазерной маркировки металла
- Пришлите марку стали и фото детали. Укажите толщину, шлифовку и требуемую высоту метки, ответ в течение 24 часов.
Источники: Нержавеющая сталь, ISO 9001.