Обновлено: 2026-11-09
Маркировка на конвейере держится не на головке, а на четырёх узлах вокруг неё. Если датчик, энкодер, зазор и крепление выставлены под скорость линии, код читается всю смену; если нет, пост работает через пропуски, а оператор бегает с тряпкой. Ниже разбираем каждый узел и цифры, которые стоит запросить у поставщика.
Чем пост на линии отличается от ручного
Ручной маркиратор и стационарный пост печатают одинаковыми чернилами и похожими головками. Разница в том, кто решает, когда нанести каплю: у ручной машины момент выбирает человек, а на линии головка должна сработать точно тогда, когда под соплами оказалось свободное поле.
Отсюда три схемы установки: боковая печатает на грани у края ленты, верхняя смотрит вниз на крышку, наклонная нужна для скоса или цилиндра. Схема задаёт и жёсткость кронштейна.
Второе отличие — повторяемость. На столе оператор поправляет позицию после каждого оттиска, на линии смещение в два миллиметра, появившееся к концу смены, останется до остановки участка. Поэтому пост принимают по сотому оттиску, а не по первому.
Маркировка на конвейере: 4 узла, от которых зависит код
Ниже четыре узла. Маркировка на конвейере зависит от них сильнее, чем от модели печатающей головки.
- Фотодатчик. Он даёт команду на выстрел. Важны время отклика и тип: на тёмном изделии диффузный датчик теряет объект, и ставят барьерный или отражательный с отражателем.
- Энкодер. Синхронизирует печать со скоростью ленты. Без него пост работает по внутреннему таймеру, и любое колебание скорости превращается в разную ширину знака.
- Зазор. Расстояние от сопел до поверхности, у типового поста 2–5 мм. Выше верхней границы капля летит дольше, её сносит потоком воздуха, кромка расплывается.
- Крепление. Стойка на виброопорах и плита достаточной толщины. Тонкая консоль звенит в такт ленте, головка уходит на доли миллиметра, и строка идёт волной.
Узлы проверяют в этом порядке: при сбое датчика настройка зазора ничего не даёт, пост молчит или бьёт мимо, и оператор решит, что виновата головка.
Что ломается на высокой скорости
На ста метрах в минуту типовой пост успевает, выше начинается растянутый знак: символ выходит шире нормы, и сканер его не берёт. Причина не в износе сопел, а в том, что головка не выдаёт нужное число капель в секунду.
Второй отказ менее очевиден: ремень проскальзывает на шкиве, энкодер считает меньше оборотов, чем прошла лента, и код сдвигается на одну величину через равные промежутки. Оператор видит повторяющийся дефект и меняет картридж, хотя дело в натяжении. Проверка простая: метят ленту и сверяют позицию оттиска через десять метров.
Подход SHICAI
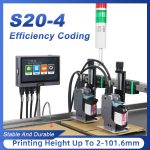
Мы начинаем с трёх цифр: скорость ленты, расстояние между изделиями и высота знака. По ним считается, нужен ли внешний энкодер и хватит ли одной головки. Модель T110 даёт высоту печати от 2 до 12,7 мм и рабочий зазор от 2 до 5 мм, а штатное расширение включает датчик и энкодер.
Второй шаг — фото участка: видно, куда встанет стойка и не перекроет ли она доступ к ленте. Если место под пост не предусмотрено, кронштейн выносят на консоль и жёсткость считают отдельно.
Третий шаг — прогон на образце: он показывает, держится ли состав при рабочей скорости, и снимает спор о том, чей оттиск считать эталонным.
Продукт
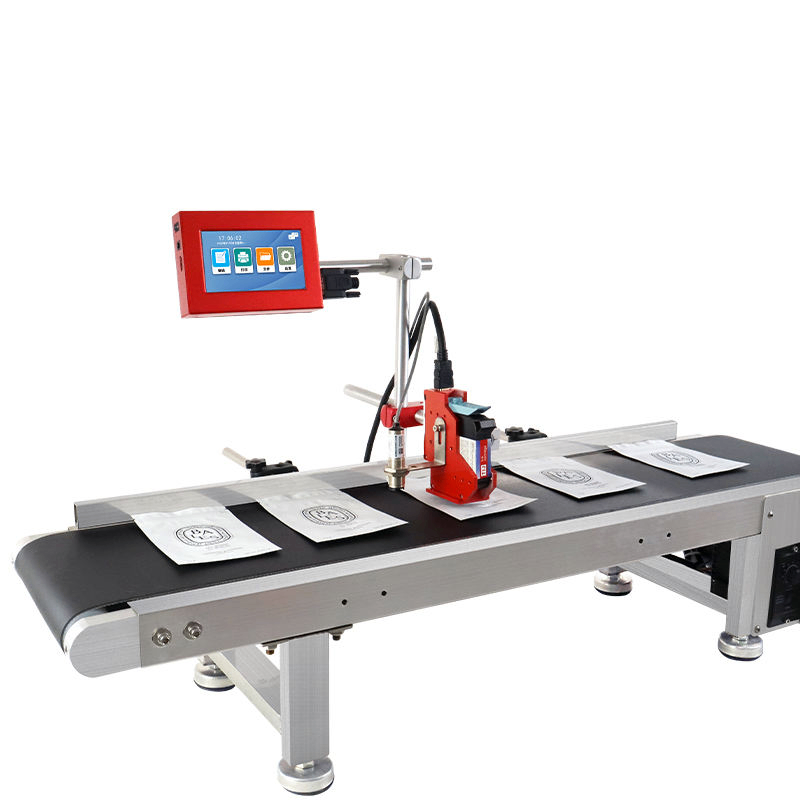
T110 Струйный принтер в линию
- Высота печати: 2–12,7 мм
- Расстояние печати: 2–5 мм
- Точность печати: 600 dpi HD
Пост под линию: штатный датчик и энкодер в расширении, зазор от 2 до 5 мм под типовую тару, поле меняется в меню без остановки участка.
Как пост встраивают в готовый участок, разобрано в материале интеграция в производственную линию, а линейные модели собраны в разделе линейные машины.
Частые вопросы
Обязателен ли энкодер, если скорость ленты постоянная?
Не обязателен. На приводе с частотным регулированием и стабильной нагрузкой пост работает по внутреннему таймеру, и это дешевле. Энкодер ставят там, где скорость плавает: при разгоне, при разной массе изделия или при ручной подаче.
Можно ли поставить пост на уже работающую линию?
Можно, если есть место под стойку и свободное поле на изделии. Сложность обычно не в головке, а в том, чтобы вывести датчик и не перекрыть доступ к ленте при обслуживании.
Почему код смазывается только на быстрых участках?
Скорее всего изношены сопла или подобран слишком жидкий состав под низкую скорость. На высокой скорости капля не успевает схватиться до контакта с соседним изделием, и её смазывает обвязка.
Дальше
- Посмотреть T110 под установку на линию
- Интеграция в производственную линию: разбор участка
- Пришлите скорость ленты и фото участка. Ответ в течение 24 часов, образец печати бесплатно.