Обновлено: 2026-10-27
Маркировка на упаковке это дата, номер партии и код, напечатанные прямо на картоне или плёнке, без отдельной этикетки. Пять ошибок дают смазанный или нечитаемый оттиск: неверный зазор, чужая краска, отсутствие синхронизации, печать по шву и проверка только на глаз. Ниже что настроить до запуска.
Три поверхности, которые ведут себя по-разному
На одной линии идут гофрокороб, плёнка и мелованная этикетка, и каждый материал требует своего режима. Картон держит высокое разрешение, плёнке нужно быстрое высыхание, мелованный слой даёт контраст только при точном зазоре.
Поэтому сначала выписывают перечень материалов с толщиной и скоростью, а уже по нему подбирают головку и краску. Режим с одного образца на всю номенклатуру не переносят.
Маркировка на упаковке: пять ошибок на старте
- Зазор по паспорту, а не по факту. У термоструйной головки рабочий зазор измеряется миллиметрами, и короб с неровной геометрией на подъёме уходит из него. Оттиск выходит бледным по краю и чётким в центре. Зазор ставят по самому низкому месту партии.
- Краска не под поверхность. Водная краска на плёнке не закрепляется и стирается при протяжке в гофре, сольвентная на открытом картоне растекается по волокну. Пару «материал и краска» проверяют на отрезке до закупки.
- Печать по шву и клеевому слою. Шов запайки и скотч дают провал по контрасту: код ложится на неровность и читается через раз. Место печати смещают на 10–15 мм от шва.
- Нет синхронизации с конвейером. Без датчика и энкодера оттиск плывёт по длине короба. Синхронизацию проверяют на максимальной скорости линии, а не на средней.
- Приёмка на глаз. Код, читаемый глазом, может не читаться сканером на складе из-за узкого штриха. Проверяют тем сканером, который стоит у получателя.
Скорость, зазор и разгон линии
Линия редко работает на одной скорости: разгон и смена формата дают просадку там, где её никто не смотрит. Оттиск проверяют в трёх точках: на входе, в середине партии и после смены формата.
| Материал | Главный риск | Что настраивают |
|---|---|---|
| Гофрокартон | уход из зазора | зазор и прижим |
| Ламинат, плёнка | стирание при протяжке | тип краски, сушка |
| Мелованная этикетка | растекание штриха | разрешение, скорость |
| Короб со швом | провал контраста | смещение печати |
Для упаковки важна стабильность на смене формата, а не пиковая скорость. Машина, которая держит 15 м/мин на трёх материалах подряд, полезнее той, что даёт 60 м/мин на одном.
Расход краски считают на тысячу оттисков: площадь кода на коробе втрое больше, чем на бутылке. Водная краска сохнет в головке за ночь, и утренний запуск начинается с промывки.
Проверка оттиска перед приёмкой партии
- Чтение сканером при том освещении, которое будет на складе.
- Проверка через сутки после упаковки, а не сразу с конвейера.
- Протяжка образца в гофре: так видно стирание края.
Маркировка на упаковке проверяется ещё и по содержанию. Если смотрят только читаемость, неверная дата уходит к потребителю вместе с коробом.
Решение SHICAI
SHICAI подбирает режим под вашу номенклатуру: тип материала, высоту символа, скорость конвейера и место печати относительно шва. Подбор идёт на ваших образцах упаковки, а не по каталогу.
Результат фиксируют протоколом: зазор, тип краски, разрешение, скорость и чтение сканером. Протокол позволяет повторить настройку на второй линии и предъявить её службе качества.
Продукт
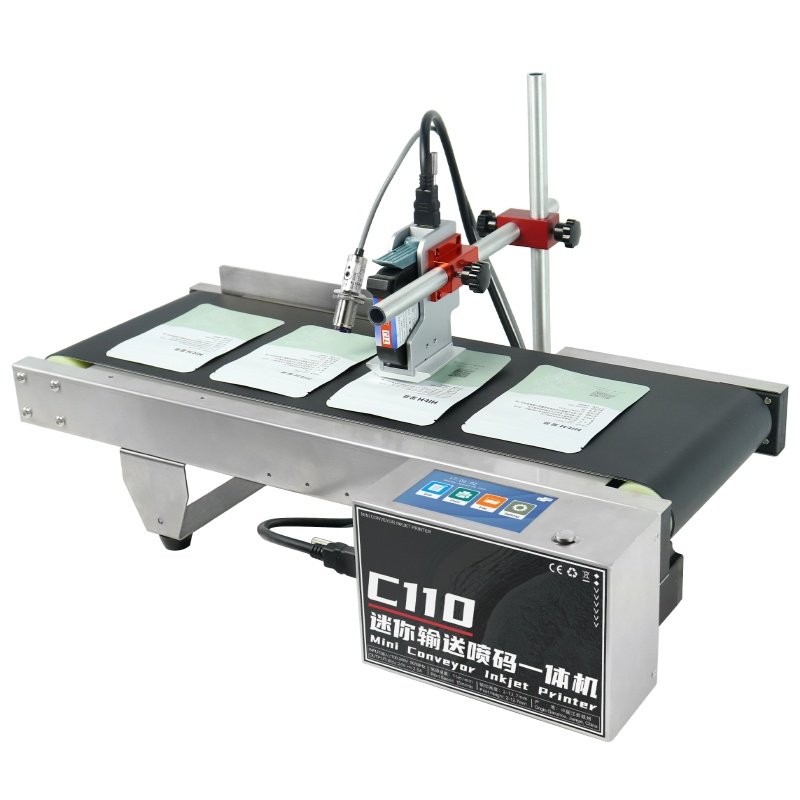
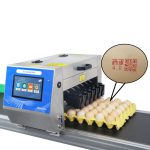
C110 Mini струйный принтер в линию
- Высота печати: 2–12,7 мм / 2–25,4 мм
- Точность печати: 600 dpi
- Содержание печати: Текст, GS1, QR-код, логотип, символы, шаблон, штрих-код, серийный номер, дата, смена, переменные данные
Компактная машина для короба и плёнки: 600 dpi держит мелкий текст, высота до 25,4 мм закрывает крупный код на транспорте.
Если код нужен на самой бутылке, а не на коробе, логика другая: там работает маркировка ПЭТ с учётом конденсата и мойки. Классы техники собраны в разделе струйные принтеры в линию.
Частые вопросы
Можно ли печатать на глянцевой плёнке без обработки?
Можно, если краска подобрана под неё. Глянец требует быстрого высыхания и высокой адгезии, поэтому пару «плёнка и краска» проверяют на образце.
Почему код стирается при протяжке в гофре?
Причина в краске, а не в головке. Водная остаётся на поверхности и снимается трением о картон, сольвентная проникает в верхний слой и держится, но на открытом картоне может растекаться.
Что делать, если линия меняет формат несколько раз за смену?
Составить таблицу режимов по форматам и хранить её в памяти машины. Тогда смена формата это выбор профиля, а не новая настройка зазора с нуля.
Дальше
- Посмотреть C110 Mini для упаковки
- Маркировка ПЭТ на линии розлива
- Пришлите образцы упаковки. Укажите материал, высоту строки и скорость линии, ответ в течение 24 часов.
Источники: Термоструйная печать, ISO 9001.