Обновлено: 2026-10-22
Лазерная маркировка на металле проваливается не из-за слабого источника, а из-за неверной плотности энергии и шага штриховки. Глубина маркировки задаётся отношением мощности к скорости и перекрытию линий, а не цифрой в паспорте машины. Ниже пять ошибок, которые видно на образце, и порядок приёмки партии.
Почему глубина важнее мощности
Источник на 20 Вт и источник на 50 Вт дают одинаковую глубину, если первому задать меньшую скорость. Плотность энергии считают как мощность, делённую на скорость и шаг линий, поэтому режим подбирают не по ваттам, а по сочетанию трёх параметров.
Глубина нужна там, где деталь ждёт обработка: покраска, гальваника, дробеструй. Слой в 10 мкм забивается грунтом, и номер детали исчезает под покрытием. Для сухой детали без последующей обработки хватает контраста, и гнаться за глубиной не нужно.
Лазерная маркировка на металле: пять ошибок с глубиной
- Мощность вместо плотности энергии. Оператор поднимает ватты, а глубина стоит на месте: скорость выросла вместе с мощностью, и доза на единицу площади осталась прежней.
- Крупный шаг штриховки. Между линиями остаются гребни, глубина неоднородна. На приёмке это видно как полосы под косым светом.
- Перегрев тонкого листа. На толщине 0,5–1 мм лишняя доза ведёт к короблению и наплыву по краю символа. Деталь выгибает, и она не садится в оснастку.
- Фокус по столу, а не по поверхности. Деталь с покрытием или с радиусом оказывается вне плоскости фокуса, и глубина гуляет по полю.
- Маркировка до обработки без запаса. Травление и покраска снимают 15–20 мкм, а режим посчитан на голый металл.
| Ошибка | Признак | Что менять |
|---|---|---|
| Плотность энергии | глубина мала при высокой мощности | скорость и шаг |
| Шаг штриховки | полосы под косым светом | перекрытие линий |
| Тонкий лист | коробление, наплыв | дозу и число проходов |
Как принимать образец
Образец принимают по трём точкам поля, а не по центру детали, и после той обработки, которая будет в производстве.
- Замер глубины в трёх точках: центр и два края поля. Разброс больше 20 процентов означает расфокус.
- Осмотр края символа на наплыв: грат появляется от перегрева, а не от мощности источника.
- Проверка геометрии после маркировки: лист кладут на плиту и смотрят зазор.
- Повторный замер после покраски или травления, если деталь идёт на обработку.
Глубину фиксируют в протоколе вместе с режимом: мощность, скорость, шаг, число проходов. Без этих четырёх чисел образец не воспроизводится на второй партии.
Решение SHICAI
SHICAI поставляет оптоволоконные маркираторы для металла и деталей и подбирает режим по образцу заказчика: сталь, нержавейка, алюминий, анодированный слой. Подбор идёт на вашей детали, а не по таблице из паспорта.
Тестовая маркировка с замером глубины входит в порядок работы. Результат оформляют протоколом с четырьмя параметрами режима, и этот же протокол служит эталоном при приёмке первой партии.
Продукт
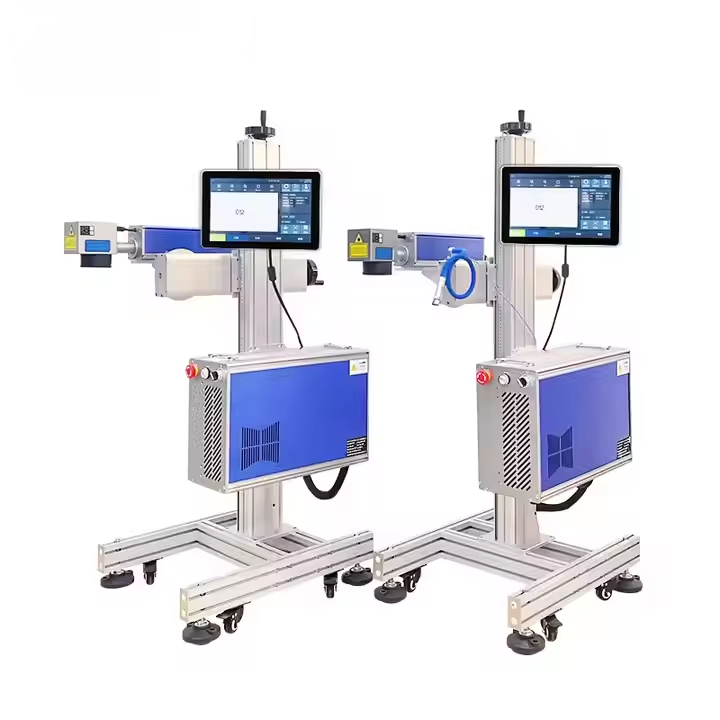
G-20 Оптоволоконный лазерный маркиратор
- Выходная мощность лазера: 20/30/50/80/100 Вт
- Питание: 700 Вт
- Система охлаждения: Воздушное охлаждение (рабочая температура 25 °C)
Пять ступеней мощности под тонкий лист и массивные детали: режим подбирают под глубину, а не под максимальную цифру.
Материалы для печати у модели: электроника, скобяные изделия и металлы, детали мотоциклов. Разбор по мощности источника есть в материале почему лазерная маркировка на металле требует разной мощности, а общий разбор технологии — в разделе лазерные маркираторы.
Частые вопросы
Какая глубина считается достаточной?
Зависит от следующей операции. Для чтения без обработки хватает 10 мкм, под покраску и гальванику закладывают 25–40 мкм, иначе слой забивает символ.
Почему на тонком листе появляется наплыв?
Металл не успевает отвести тепло, и край символа плавится. Помогает снижение дозы за счёт скорости и разбивка на два прохода вместо одного.
Нужно ли пересчитывать режим для другой партии?
Да, если сменилась марка сплава или толщина. Режим привязан к материалу, а не к модели машины, поэтому протокол хранят вместе с образцом.
Дальше
- Посмотреть G-20 Оптоволоконный лазерный маркиратор
- Лазерный маркиратор: обзор решений
- Пришлите образец детали на тест. Укажите сплав, толщину и следующую обработку, ответ в течение 24 часов.